

联系人:刘家胜 先生
电 话:0535-2263683
手 机:15210977960
传 真:0535-2215886
地 址:山东莱州市
府东街25号
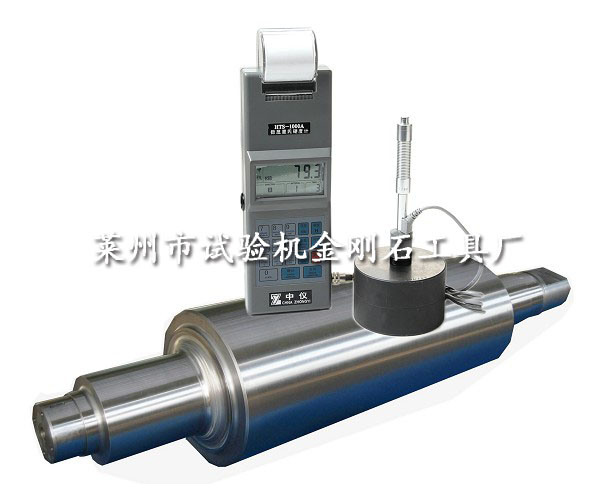
选轧辊硬度计,很多人只看能不能测,却忽略了一个关键指标:量程的上下限覆盖范围。这个差距,直接决定了仪器能不能用、够不够用。
按辊面硬度分类,软辊肖氏硬度约30至40,用于开坯机和粗轧机;半硬辊约40至60;硬面辊约60至85;特硬辊则达到85至100,用于冷轧机。冷轧辊要求表面淬火后硬度可达HS45至105。从软的30HSD到硬的105HSD,轧辊的硬度区间跨度过70个单位,这还没算上高铬铸铁轧辊可能达到的更高值。市面上主流轧辊硬度计的标称测量范围多为30至110HSD或30至115HSD。看起来覆盖了轧辊的常用区间,但问题在于上限和下限的精度并不对等。示值误差要求不过±0.8%,示值重复性误差不大于1%。当硬度值接近量程下限时,相对误差被放大;接近上限时,对冲击装置和球头的磨损更为敏感。支持预设硬度值上下限、出范围自动报警的硬度计,方便用户批量筛选合格品。但如果仪器本身的物理量程就不足以覆盖你的全部轧辊类型,这个功能就形同虚设。
先摸清自己轧辊的硬度分布范围,从软辊到特硬辊都要考虑。量程下限至少留出5个单位的余量,上限则要确认在高硬度点仍能保持标称精度。别只看30至110这个数字,问清楚在量程两端,误差还能不能守住。
鲁ICP备13006397号-1 Copyright©2012版权所有 莱州市试验机金刚石工具厂 公司地址:中国 山东 莱州市府东街25号 (原山东掖县) XML地图
移动电话:15210977960 电话:0535-2263683/2265113 传真:0535-2215886 
 鲁公网安备 37068302000191号