

联系人:刘家胜 先生
电 话:0535-2263683
手 机:15210977960
传 真:0535-2215886
地 址:山东莱州市
府东街25号
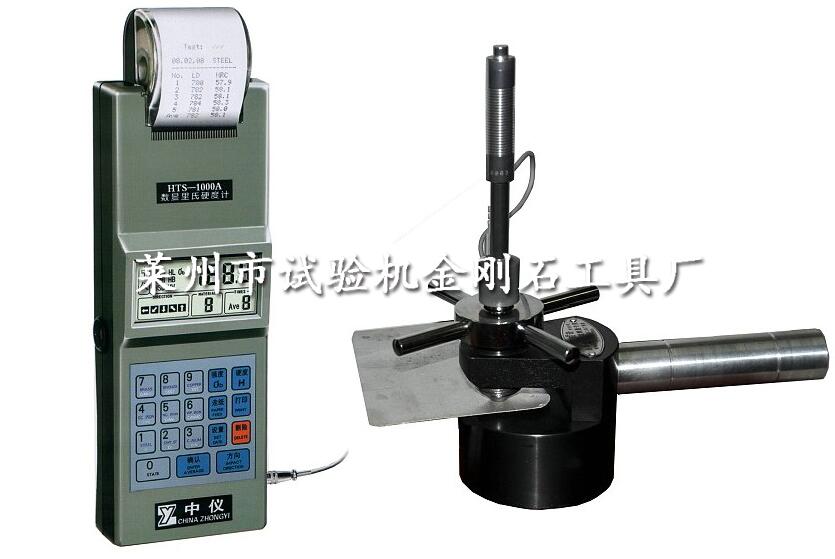
硬度计在很多人眼里就是个压一下的工具。把试样放上去,压头落下来,压一个坑,读数。就这么简单。一台硬度计只要还能压、还能显示数字,似乎就正常。但检定规程里定义的正常工作,远比还能用严格得多。
以维氏硬度计为例,压头的相对面夹角须控制在136°±0.5°以内,棱边直线度不过0.002mm。这个偏差有多小?一根头发丝的直径大约是0.06mm,棱边直线度要求是它的三十分之一。压头端的微小磨损、棱边上的肉眼不可见缺口,都会让压痕形状偏离标准,硬度值随之失真。布氏硬度计的载荷误差要求控制在±1.0%以内,保载时间偏差不过±0.5秒。洛氏硬度计的预载荷和总载荷同样需要逐级校准,确保力的施加精可靠。力大了,压痕深,读数偏低;力小了,压痕浅,读数偏高。显微硬度计的对角线测量误差要控制在±0.2μm以内。0.2μm是什么概念?大约是一根菌的宽度。在这个尺度上,显微镜的放大倍数误差、载物台的移动精度、甚至操作者眼睛的疲劳程度,都在影响结果的可靠性。用同一标准硬度块连续测量5次,硬度值的标准偏差应控制在±1%以内。这意味着每一次压痕之间的一致性须高。压头有微量松动、试样台不平、环境振动,都会破坏这种一致性。一台正常工作的硬度计,不是在能用和不能用之间的那个状态。它是在压头几何、试验力、测量精度和重复性四个维度上,同时处在极窄公差带里的那个状态。
任何一项出了偏差,它就不再是正常,只是还能压。
鲁ICP备13006397号-1 Copyright©2012版权所有 莱州市试验机金刚石工具厂 公司地址:中国 山东 莱州市府东街25号 (原山东掖县) XML地图
移动电话:15210977960 电话:0535-2263683/2265113 传真:0535-2215886 
 鲁公网安备 37068302000191号