

联系人:刘家胜 先生
电 话:0535-2263683
手 机:15210977960
传 真:0535-2215886
地 址:山东莱州市
府东街25号
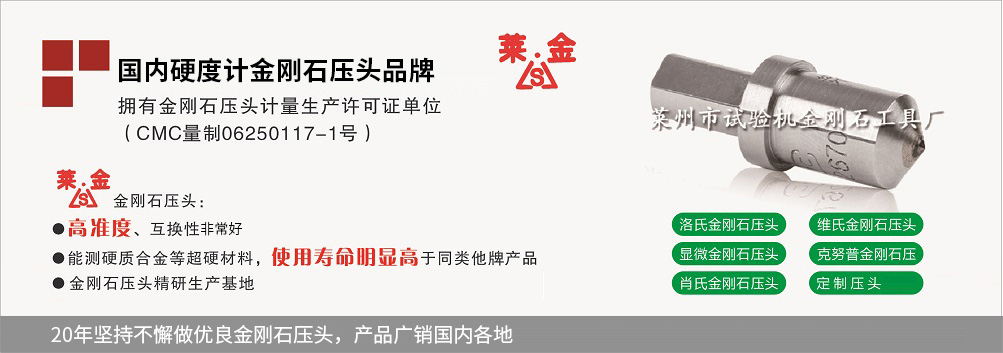
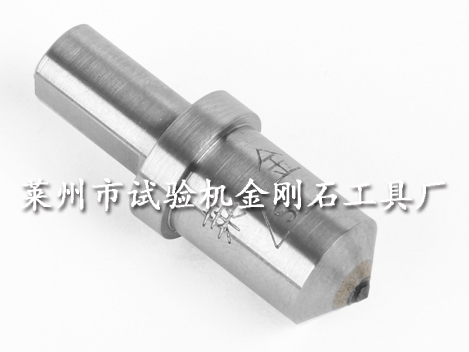
洛氏硬度计压头大概是检测链条上容易被凑合过去的部件。它小,藏在主轴下面,不声不响,只要还能压出印子,似乎就没有换的理由。但洛氏硬度测试的逻辑恰恰在这里:硬度值是从压痕深度反推出来的,压头几何形状的每一次微小偏离,都会被加载力放大成读数上的系统性错误。
洛氏金刚石压头的标准几何是120°圆锥角,公差±30′,端球面半径0.2mm,公差±0.01mm。这组数字看起来只是精密二字的注脚,但有限元研究算过一笔账:圆锥角与硬度值之间的不确定传播系数约为59.86 HR/rad,球头半径的系数约为0.0304 HR/μm。换算过来,圆锥角偏差哪怕只有零点几度,在中硬度材料上就足以造成数HR的读数漂移。这意味着凑合能用的压头,输出的不是带误差的硬度值,而是一个被压头几何形状预先决定了的、方向一致的偏差。它不会随机跳动,所以更难被发现——同一批料测出来稳定地偏高或偏低,操作者会先怀疑材料,后才怀疑压头。金刚石不是不磨损的,长期测试后端和棱角会产生肉眼无法察觉的微裂纹或钝化,加载时受力分布不均,压痕深度偏离理论值。有案例显示,某锚链厂出口产品自检全合格,到海外复测全部不合格,整柜退回,拆机才发现压头根本不是金刚石。压头凑合用的代价,很少停在检测室里;它只是换了一个时间、一个地点,以退货单和索赔函的形式回来。
建议压头使用两年后应进行直接检验,崩角、裂纹或示值不合格的压头须立即停用。这些要求不是给计量室添麻烦,而是在承认一个事实:压头的能用和可信之间,隔着一整套几何公差、磨损管理和量值溯源。洛氏压头没有凑中间地带。要么它的几何形状和材料身份经得起校验,要么它输出的每一个读数都只是看起来像硬度值而已。
鲁ICP备13006397号-1 Copyright©2012版权所有 莱州市试验机金刚石工具厂 公司地址:中国 山东 莱州市府东街25号 (原山东掖县) XML地图
移动电话:15210977960 电话:0535-2263683/2265113 传真:0535-2215886 
 鲁公网安备 37068302000191号