

联系人:刘家胜 先生
电 话:0535-2263683
手 机:15210977960
传 真:0535-2215886
地 址:山东莱州市
府东街25号
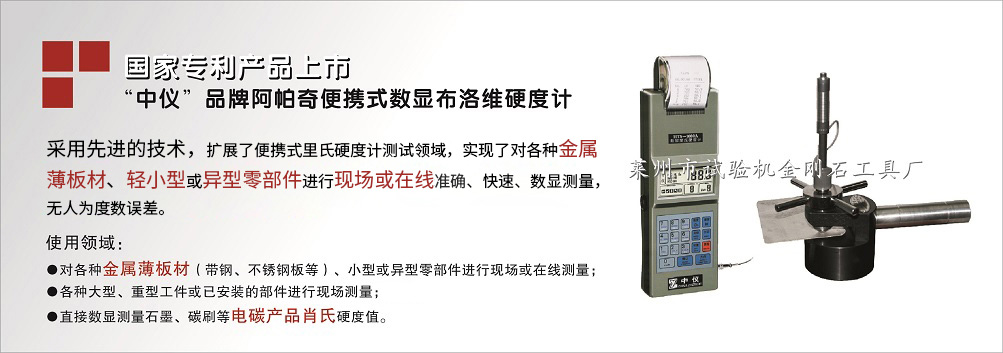
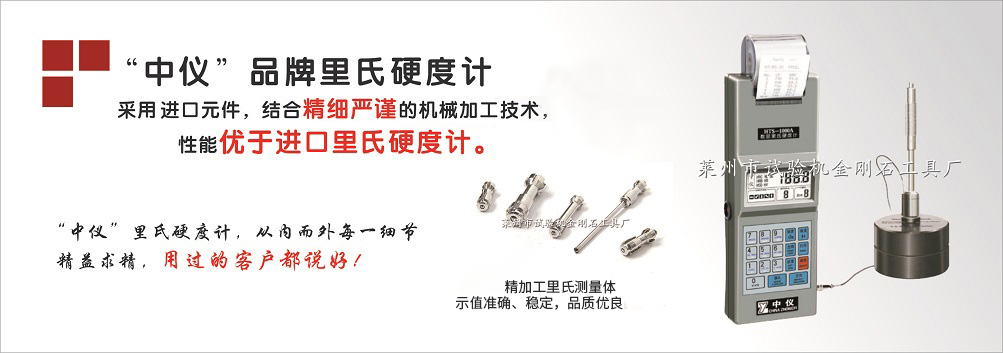
买了同一台便携式硬度计,两个人测同一批工件,结果却对不上——这种事在车间里并不少见。问题往往不在仪器本身,而在怎么用。 便携式硬度计对工件表面状态敏感。表面粗糙度、氧化皮、油污都会直接影响压痕深度或回弹速度的测量。规范要求被测表面粗糙度Ra不大于1.6μm,且须打磨平整。很多人拿到工件直接测,测出来偏低就怪仪器不准,其实是表面层没处理干净。此外,工件厚度也有硬性要求——太薄的工件在冲击时会产生振动,测得值明显偏低,须用耦合剂或支撑台固定。里氏硬度计在不同冲击方向下,重力对冲击体的影响不同。向下冲击时重力加速,向上冲击时重力阻碍,同一材料测出的里氏值可相差数十个单位。仪器里虽有方向修正功能,但前提是你须如实设定当前冲击方向。用水平方向测完,转头竖着再测却不改设置,数据自然对不上。里氏、布氏、洛氏、维氏之间的换算表并非准确公式,而是基于大量实验数据的统计结果。在换算表适用的材料范围内,误差尚可接受;一旦材料出适用区间,换算误差可能远预期。所以便携式硬度计应先用于同种方法的前后对比和趋势判断,跨方法换算只作参考。同一工件、同一方向、同一操作者,连续测三次取平均值,数据才有可比性。换了人、换了角度、换了工件表面处理方式,数据则波动。 仪器是工具,方法是前提。便携式硬度计的可靠性,一半靠设备精度,一半靠操作规范。
鲁ICP备13006397号-1 Copyright©2012版权所有 莱州市试验机金刚石工具厂 公司地址:中国 山东 莱州市府东街25号 (原山东掖县) XML地图
移动电话:15210977960 电话:0535-2263683/2265113 传真:0535-2215886 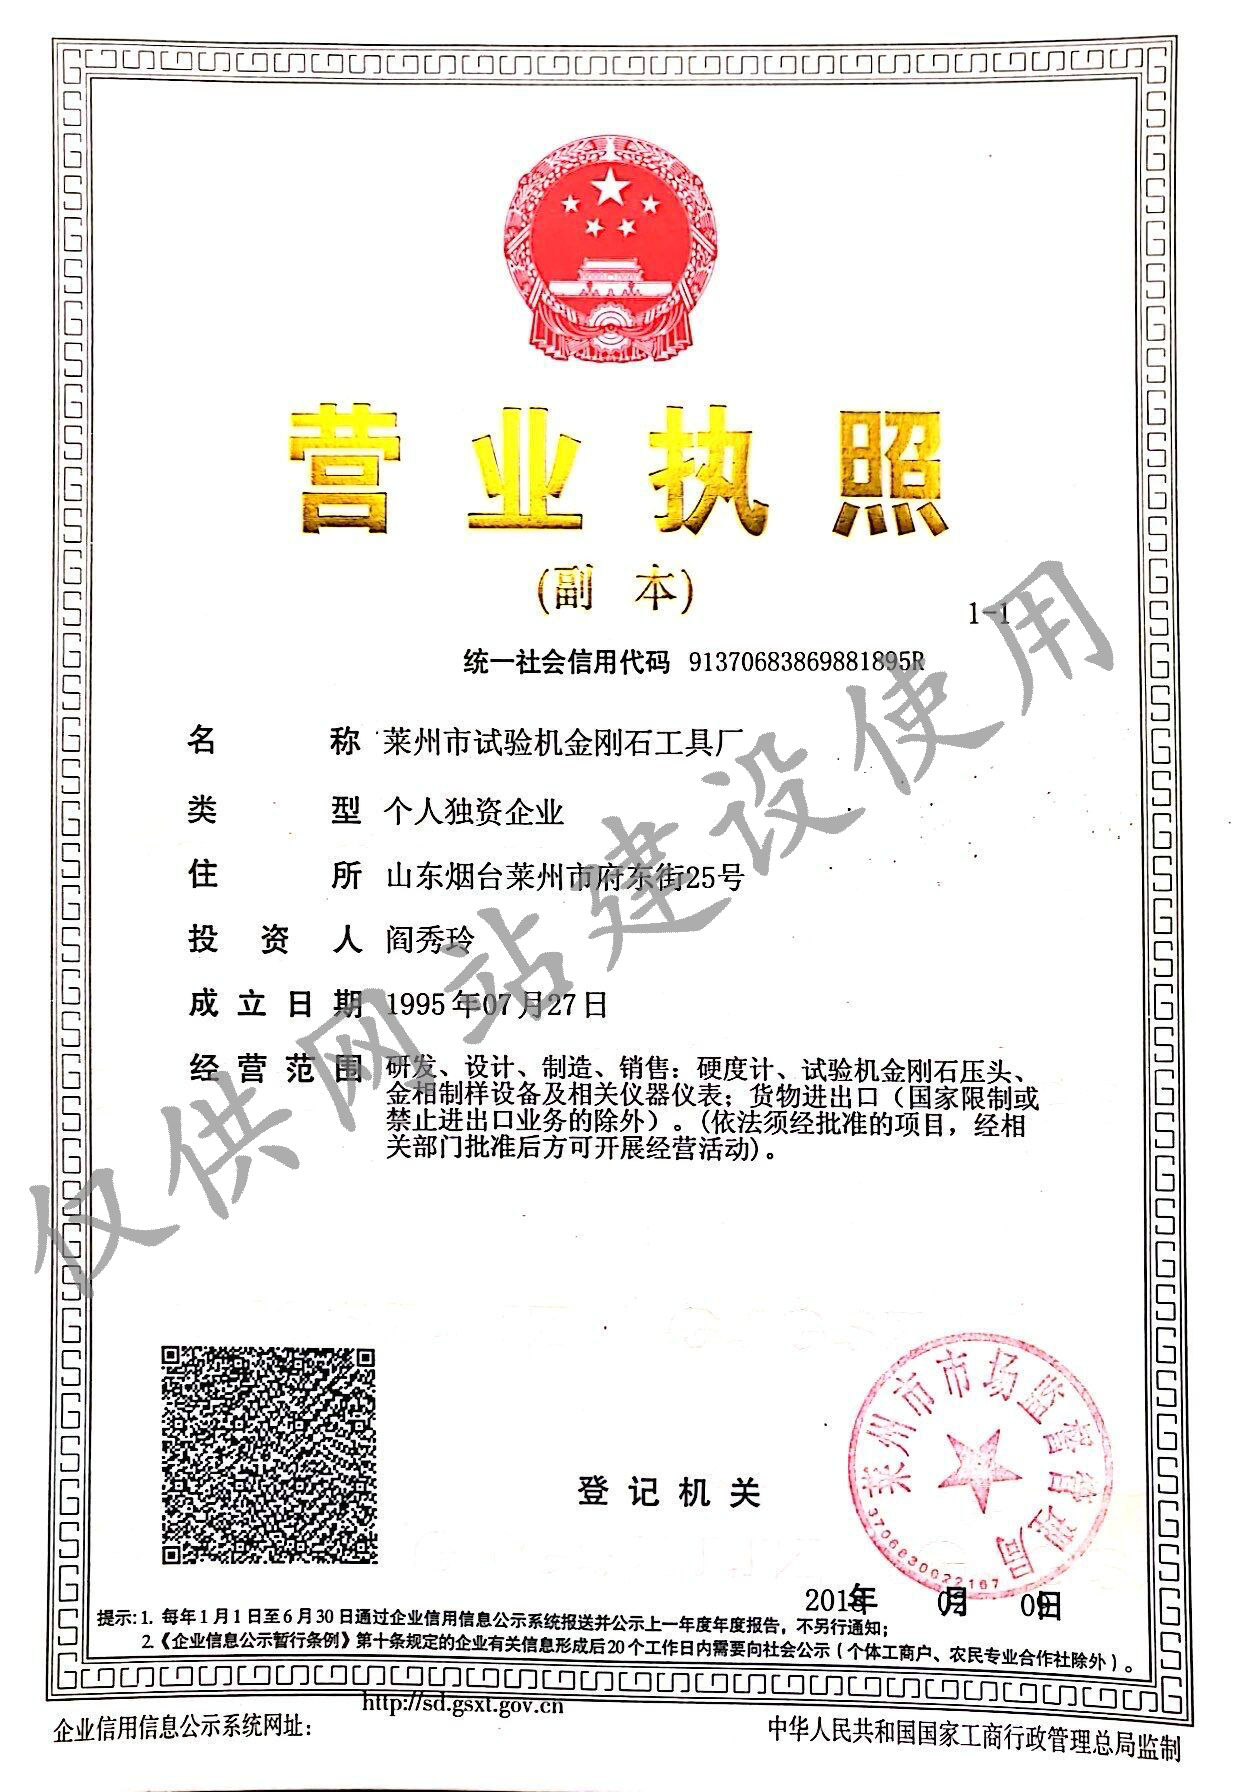

 鲁公网安备 37068302000191号