

联系人:刘家胜 先生
电 话:0535-2263683
手 机:15210977960
传 真:0535-2215886
地 址:山东莱州市
府东街25号
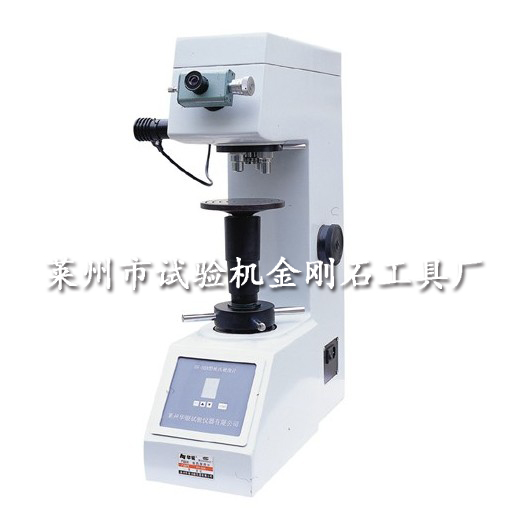
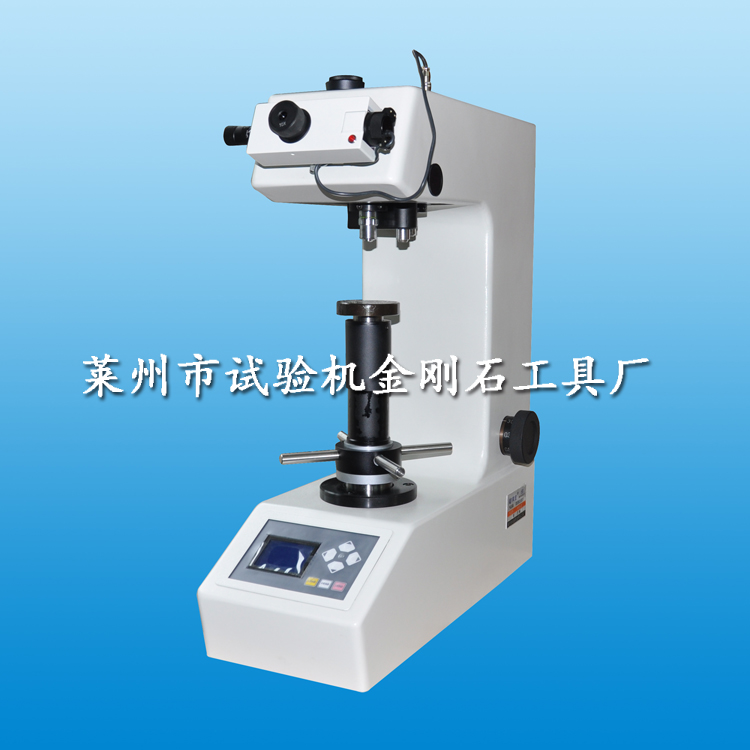
在材料检测领域,维氏硬度试验被誉为静态硬度测试中的方法之一。然而,正是这个仪器,却常常因为一些看似微不足道的细节而功亏一篑。 维氏硬度测试对试样表面质量有着严苛要求。标准规定,试样表面粗糙度Ra值应不过0.4μm,对于高精度测量更需控制在0.2μm以下。然而实际操作中,许多检测人员往往忽视了抛光工序的重要性。研究表明,当表面粗糙度从Sa=0.02μm增加到Sa=0.62μm时,压痕对角线差异可从2%激增至11%以上。粗糙的表面会导致压痕边缘模糊,对角线测量失准,硬度值偏差可达10%以上。维氏硬度值的计算基于压痕对角线长度的测量。根据计算公式,1%的对角线测量误差将导致约2%的硬度值误差。更隐蔽的问题在于,许多材料在卸载后压痕尺寸会发生变化——或回弹收缩,或挤出膨胀。传统的维氏硬度试验假定卸载前后压痕尺寸不变,但这一假设仅适用于稳定型压痕的材料。对于非稳定型材料,尤其是低载荷条件下,这一误差不可忽视。标准明确指出,当压痕对角线小于0.020mm时,须考虑不确定度的显著增加。此时若继续使用该试验力,测量结果已不具备参考价值。选择合适的试验力,确保压痕对角线足够大,是获得可靠数据的前提。 维氏硬度计的精度,不是靠仪器本身保证的,而是靠每一个操作细节共同守护的。试样制备、压痕测量、试验力选择——任何一环的疏忽,都可能让精密的测量功亏一篑。
鲁ICP备13006397号-1 Copyright©2012版权所有 莱州市试验机金刚石工具厂 公司地址:中国 山东 莱州市府东街25号 (原山东掖县) XML地图
移动电话:15210977960 电话:0535-2263683/2265113 传真:0535-2215886 
 鲁公网安备 37068302000191号